



Nuestra fábrica: cómo se construye una dobladora de tubos
Una dobladora de tubos no se juzga por la ficha técnica sino por lo que aguanta el bastidor cuando el cilindro empuja. Estas son las siete etapas de fabricación, lo que se controla en cada una y las pruebas que se hacen antes de cerrar el contenedor.
- 7etapas de fabricación controladas
- ±0,1°precisión de ángulo declarada en CNC
- 800–11.000kg de peso según modelo
- 4semanas de plazo habitual con anticipo
Etapa 1: la chapa de acero entra a planta
Todo empieza en la chapa. El bastidor de una dobladora sostiene el esfuerzo de un cilindro hidráulico que puede superar las 20 toneladas, y si la chapa es delgada la máquina se flexiona: el ángulo deja de repetirse, el tubo sale ovalado y el operario empieza a compensar a mano lo que la máquina debería hacer sola.
Por eso la primera inspección es de material, no de mecanizado: se verifica el espesor de la chapa y su calidad antes de cortar. En la tabla de modelos se ve el efecto de esta decisión en el peso: una dobladoras de tubos 63NC-DW pesa 1.900 kg y una dobladoras de tubos 130NC-DW pesa 11.000 kg. La diferencia no es decoración: es hierro donde hay esfuerzo.
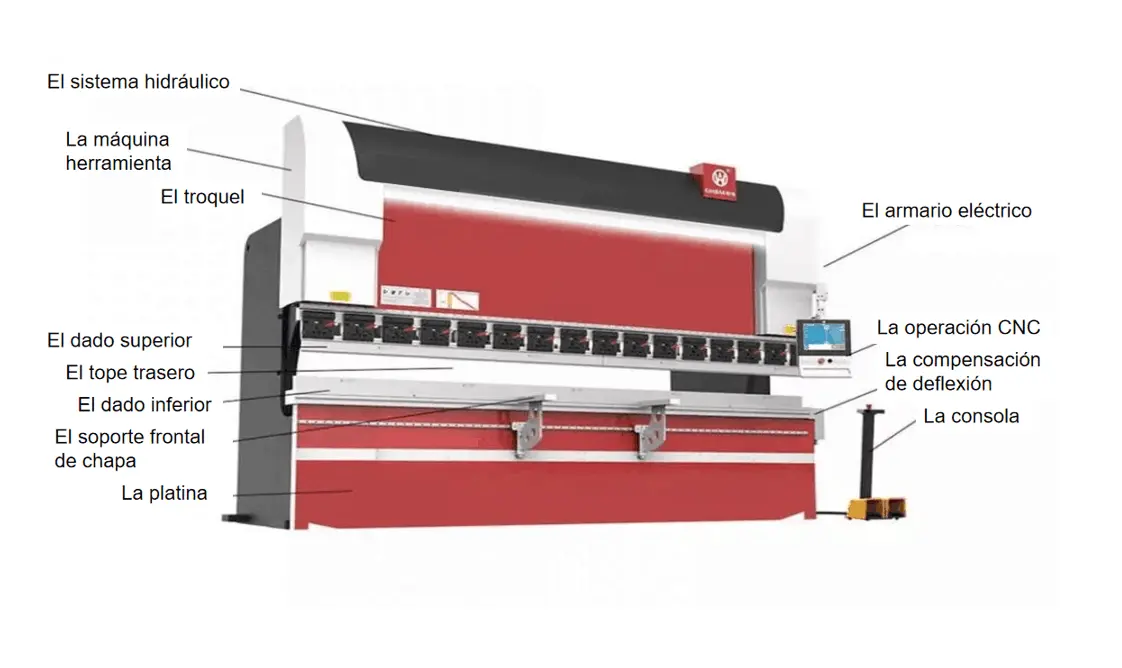 Plegado de chapa: de aquí salen las placas del bastidor y las bridas del cilindro.
Etapa 2: mecanizado de precisión
Las piezas que definen la calidad del doblado no son las grandes: son el dado, el mandril, el porta-dado y el eje de giro. Se mecanizan en centros de control numérico porque el radio del dado tiene que coincidir con el radio que se le pide al tubo, y un error de décimas en el dado se convierte en un milímetro de diferencia en la pieza terminada.
Aquí es donde un taller de doblado se distingue de una fábrica de máquinas: nosotros mecanizamos el dado junto con la máquina, con el radio y el espesor del tubo del cliente. Es la razón por la que se piden cuatro datos antes de cotizar (diámetro, espesor, material y radio) y no solo el modelo.
Etapa 3: soldadura del bastidor
El bastidor se suelda en estructura cerrada. Una soldadura continua y bien penetrada evita las fisuras por fatiga, que son el fallo más caro de una dobladora: no aparece el primer mes, aparece al año, cuando la máquina ya está en producción y el cliente depende de ella.
Después de soldar, el bastidor se deja estabilizar antes del mecanizado final de las superficies de referencia. Un bastidor que se mecaniza en caliente y luego se deforma al enfriarse produce una máquina que dobla distinto según el día.
 Bastidor soldado en estructura cerrada, antes del mecanizado de referencia.
 Piezas mecanizadas: dado, porta-dado y eje de giro.
Etapa 4: pintura y protección
Antes de pintar, la máquina se limpia de aceite, óxido y salpicaduras de soldadura. La pintura no es un tema estético: una dobladora vive en un taller con polvo de esmerilado y humedad, y una superficie mal preparada se descascara en el primer año. La máquina viaja además con las superficies de deslizamiento engrasadas y protegidas para el tránsito marítimo.
Etapa 5: montaje hidráulico y eléctrico
Es la etapa donde aparecen la mayoría de los problemas de posventa, y por eso es la que más tiempo de banco consume. Se monta el cilindro, la centralina, las válvulas, el sistema de enfriamiento cuando corresponde y el tablero eléctrico con el paro de emergencia y los enclavamientos que exige la norma EN 60204-1.
La configuración eléctrica se decide en esta etapa, según el país de destino: 380 V / 50 Hz para la versión europea que describe el certificado CE, 220 V / 60 Hz para México, Perú, Colombia o Ecuador, y 380 V / 60 Hz para Brasil. No es un detalle de etiqueta: cambia el motor, las bobinas de los contactores y la protección.
Etapa 6: prueba con tubo real
Cada unidad se prueba con tubo del tipo que va a producir el cliente, no con una probeta de catálogo. Se verifica el ángulo con la precisión declarada (±0,1° en las CNC), se comprueba que el tubo no se arrugue ni se aplaste en la parte interior de la curva, y se ajusta la posición del mandril hasta que la pieza sale limpia.
De esa prueba sale el video que se envía antes del embarque. Es un video con la medida del cliente y con el dado que se fabricó para él, no un video de catálogo: si la máquina no dobla bien, se ve en el video antes de que salga de China.
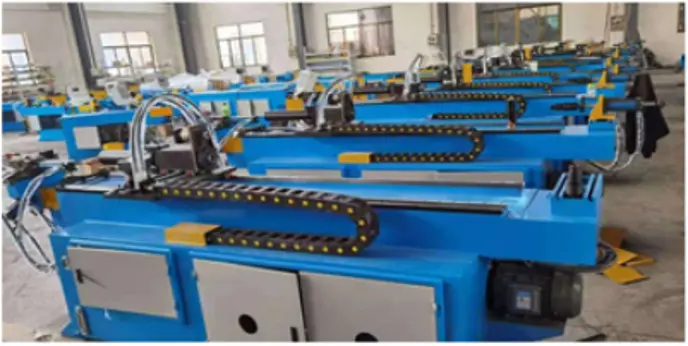 Prueba de doblado con tubo real: de aquí sale el video que recibe el cliente.
Etapa 7: embalaje y embarque
La máquina viaja en contenedor con el bastidor anclado a la base y las partes móviles inmovilizadas. Los dados, el mandril y las piezas pequeñas van en caja de cartón reforzado, separados del bastidor para que no golpeen durante el tránsito. El peso bruto y el volumen bruto que se declaran en la proforma salen de esta etapa, y son los que determinan el flete.
Sobre el transporte marítimo hay un dato que conviene tener claro: en un pedido a Portugal de tres juegos de moldes se cotizó EXW Shanghai con salida por Sines, y en un pedido a Chile de una 75NC-DW se cotizó EXW con flete por cuenta del cliente. Son dos formas válidas de comprar; lo importante es que la proforma diga cuál se está usando.
Qué se revisa antes de cerrar el contenedor
| Control | Qué se verifica | Por qué importa en destino |
|---|---|---|
| Ángulo | Repetición sobre tres piezas consecutivas | Si no repite, el operario compensa a mano y la producción se vuelve lenta |
| Arrugas | Interior de la curva con el radio mínimo del modelo | Es el defecto que más rechazos genera en herrería y barandas |
| Ovalización | Diámetro del tubo antes y después del doblado | Afecta el ensamble posterior y la estanqueidad en escapes |
| Hidráulico | Presión, fugas en uniones y temperatura del aceite | Una fuga en tránsito obliga a reponer aceite y revisar antes de arrancar |
| Eléctrico | Tensión y frecuencia del país, paro de emergencia, enclavamientos | Una máquina a 50 Hz en un taller a 60 Hz gira más rápido y pierde precisión |
| Documentos | Factura, packing list, bill of lading, certificado de origen | Sin ellos la máquina no se nacionaliza y queda en puerto generando gastos |
El dado: la pieza que decide el resultado
Un mismo modelo de dobladora puede dar resultados muy distintos según el dado que lleve montado. El dado define el radio, el mandril evita el arrugado del interior de la curva y el porta-dado transmite el esfuerzo. Cuando el radio pedido no está en catálogo, se calcula y se fabrica uno nuevo, y el plano se envía para aprobación antes de mecanizar.
Tenemos dos artículos técnicos que desarrollan esto con detalle: dados para dobladora de tubos y el mandril en la dobladora de tubos. Si su problema es el arrugado, el ajuste concreto está en cómo evitar arrugas al doblar tubos.
Los cuatro defectos del doblado y su causa
Arrugas en el interior
Mandril mal posicionado, mandril corto para ese radio o tubo de pared fina doblado con radio por debajo de 1,5 D. Se corrige moviendo el mandril y, si no alcanza, cambiando el radio.
Aplastamiento
El dado no corresponde al espesor del tubo, o la presión de sujeción es insuficiente. El tubo pierde sección y ya no entra en el ensamble.
Ovalización
Radio demasiado cerrado para el diámetro. Se resuelve con radio mayor o con mandril de más apoyo; en tubos de pared delgada no hay ajuste que lo compense.
Marcas y rayas
Dado con rebaba, falta de lubricación o tubo con costura dura. Se pule el dado y se revisa el aceite.
Cuánto tarda una máquina
En modelos de catálogo, el plazo habitual es de cuatro semanas contadas desde la recepción del anticipo o de la carta de crédito. Ese plazo se confirmó por escrito en un pedido real a Portugal en diciembre de 2023: tres juegos de moldes con envío en cuatro semanas desde el anticipo. Cuando hay que fabricar un dado nuevo para una medida especial, el plazo se confirma al aprobar el plano del dado, porque el mecanizado del dado es lo que agrega días.
Preguntas frecuentes
¿Qué acero se usa en el bastidor de la dobladora?
Chapa de acero de calidad, cortada y soldada en un bastidor cerrado. El bastidor es lo que sostiene el esfuerzo de doblado: si la chapa es delgada, la máquina se flexiona y el ángulo deja de repetirse. Por eso el peso de nuestras máquinas va de 800 kg en la 38NC-DW a 11.000 kg en la 130NC-DW.
¿Prueban la máquina antes de enviarla?
Sí. Cada unidad se prueba con tubo real del tipo que va a producir el cliente y se verifica el ángulo con la precisión declarada (±0,1°). Del tubo de prueba sale el video que enviamos antes del embarque, para que el cliente vea la máquina trabajando con su medida y no con una medida de catálogo.
¿Cuánto tarda la fabricación?
En pedidos con modelo de catálogo, el plazo habitual es de cuatro semanas contadas desde la recepción del anticipo o de la carta de crédito. Si hay que fabricar dados nuevos para una medida especial, el plazo se confirma al aprobar el plano del dado.
¿Pueden fabricar una máquina para una medida que no está en el catálogo?
Sí. El catálogo cubre de 1 a 6 pulgadas en tubo redondo, y también tubo cuadrado, rectangular y ovalado dentro de esa capacidad. Cuando la medida o el radio no están en la tabla, se fabrica el dado a medida a partir del diámetro, espesor y radio que pida el cliente.
¿Cómo se embala la máquina para el transporte marítimo?
La máquina viaja en contenedor, con el bastidor anclado y las partes sueltas protegidas. Los dados y las piezas pequeñas van en caja de cartón reforzado. En la cotización se indican peso bruto y volumen bruto, porque de ellos depende el flete y el costo en destino.
¿Quiere ver una máquina probándose con su tubo?
Indíquenos diámetro, espesor, material y radio. Grabamos la prueba con esa medida y se la enviamos antes de que decida.
Pedir video de prueba